Lorsqu’une pièce de rechange manque, l’impression 3D peut réduire le délai nécessaire pour remettre un équipement en service. Elle ne convient toutefois pas à toutes les applications : une pièce imprimée doit répondre aux mêmes exigences fonctionnelles et de sécurité que son équivalent conventionnel. Avant de lancer la fabrication, l’équipe de maintenance doit donc préciser l’usage, les contraintes et les critères d’acceptation. Cette démarche évite de confondre une pièce qui s’ajuste correctement avec une pièce qui résiste durablement en conditions réelles.
Le premier cas d’usage à examiner concerne les composants simples et non critiques : capot, guide, support de capteur, bouton ou protecteur de câble. Le diagnostic commence par l’identification de la pièce, de son rôle et des causes de sa défaillance. Il faut relever ses dimensions, ses interfaces de fixation et les efforts qu’elle subit, mais aussi son exposition à la chaleur, aux vibrations, aux huiles ou aux produits de nettoyage. Une pièce de forme complexe, difficile à approvisionner ou fréquemment endommagée peut justifier une étude. En revanche, une pièce liée à la sécurité ou à une fonction réglementée exige une évaluation spécifique avant tout remplacement.
Le choix du procédé et du matériau dépend de ces conditions d’exploitation. Les polymères imprimés n’ont pas tous la même tenue mécanique, thermique ou chimique ; leur comportement varie aussi selon la technologie, les paramètres de fabrication et l’orientation de la pièce. Dans certains procédés, les couches créent une résistance différente selon les axes. Une pièce sollicitée en traction ou soumise à des vibrations ne se conçoit donc pas comme un simple modèle géométrique. Le service technique doit comparer les propriétés documentées du matériau avec les exigences de l’application, puis vérifier que l’environnement réel reste dans les limites retenues.
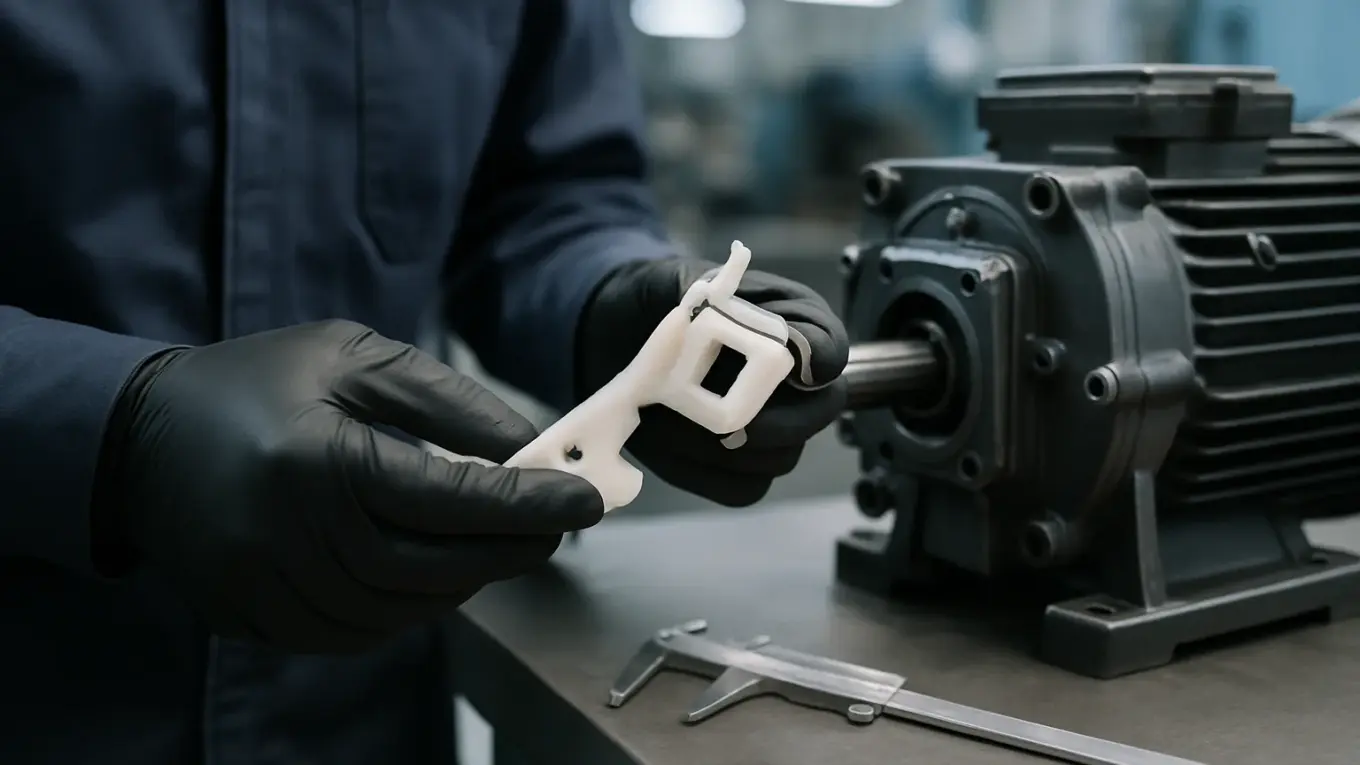
La qualification peut suivre une progression simple : concevoir un prototype, contrôler ses dimensions, puis réaliser un essai dans des conditions maîtrisées. Le contrôle porte sur les points fonctionnels, comme l’entraxe des fixations, le jeu avec les pièces voisines ou le maintien d’un capteur. L’essai vérifie ensuite le fonctionnement et recherche les signes de déformation, de fissuration ou de desserrage. Selon le risque, la validation revient au responsable de l’équipement, au bureau d’études ou à la fonction qualité. Les critères et résultats sont consignés avant l’installation, plutôt que déduits après coup d’une mise en service réussie.
La traçabilité complète le contrôle technique. Le dossier de la pièce peut réunir le fichier de conception, la version utilisée, le matériau, le procédé, les paramètres validés, les résultats de contrôle et l’équipement concerné. Dans une GMAO, ces informations peuvent être associées à la référence de l’actif et au bon de travail, avec la date de pose et la durée d’utilisation observée. Si la pièce échoue, l’historique d’intervention aide à déterminer si le problème vient de la conception, du matériau ou des conditions de fonctionnement. Il faut également définir qui autorise une modification du fichier et comment les anciennes versions sont écartées.
L’intérêt de l’impression 3D se mesure enfin au regard du coût complet et du risque d’arrêt de production. L’analyse peut comparer le prix de fabrication et de contrôle au coût d’achat, au délai d’approvisionnement et aux conséquences d’une indisponibilité. Elle tient aussi compte du temps de conception, des essais et du stockage numérique, qui ne disparaissent pas parce que la fabrication est locale. Une pièce imprimée devient une option pertinente lorsque son usage est défini, son comportement vérifié et sa traçabilité assurée. Pour les composants critiques, l’approvisionnement qualifié ou une solution d’ingénierie dédiée reste souvent nécessaire.